工业工控组态管理操作系统的UI设计 PLC、MES与机器人系统的高效整合
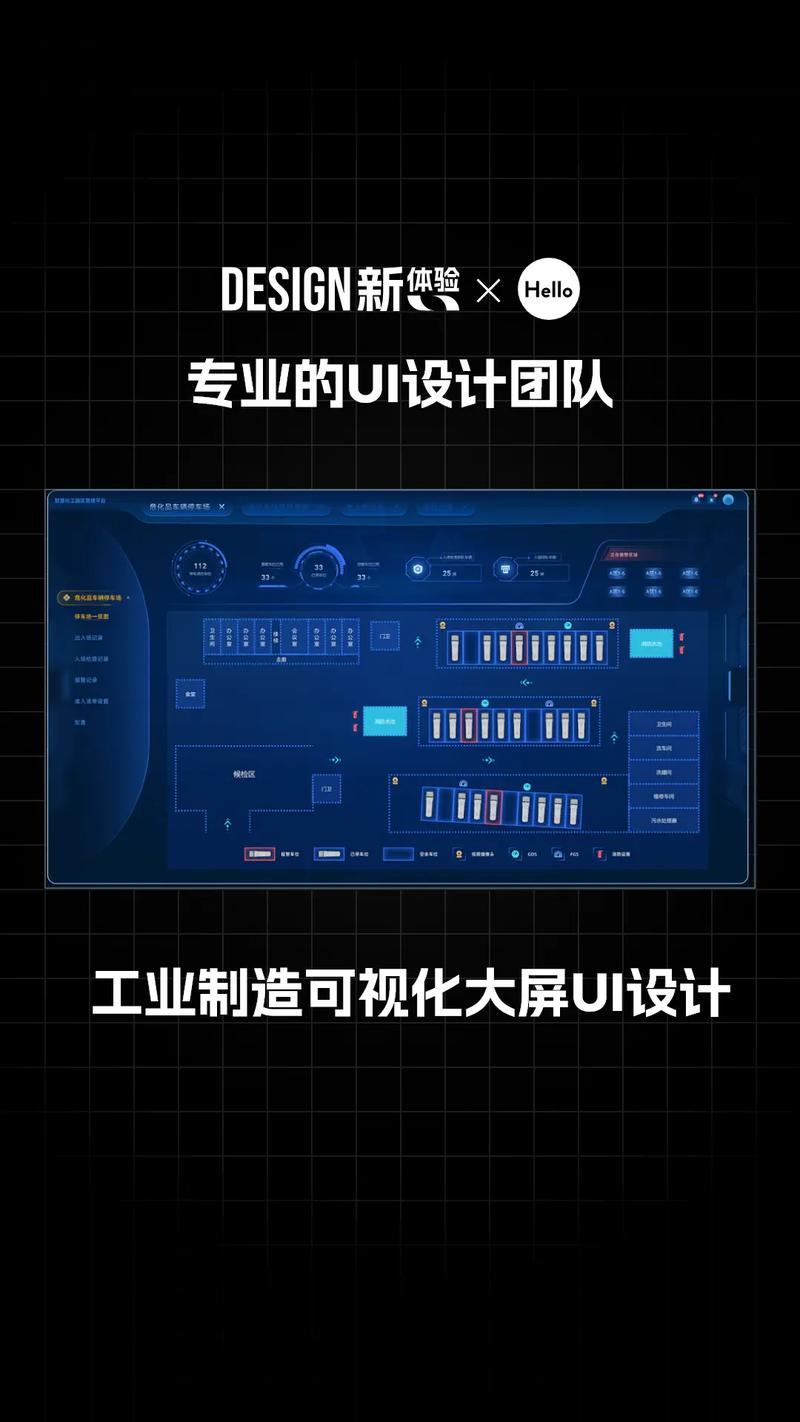
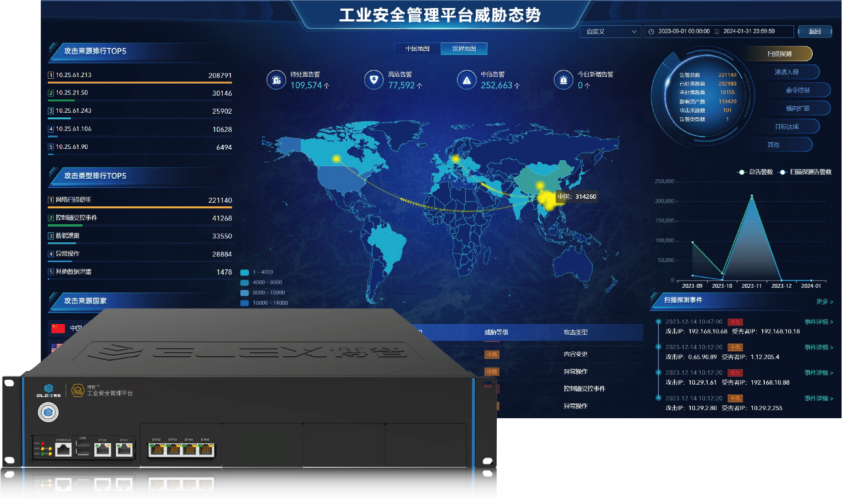
在智能制造快速演进的今天,工业工控组态管理操作系统已成为产线自动化与信息化的核心枢纽。它不仅要实现对PLC、MES、机器人等底层设备的可靠控制与监控,还需通过合理的UI设计,降低操作复杂度,提升人机协作效率。本文将围绕这一系统的UI设计展开,探讨如何在组态环境下高效整合PLC、MES与机器人工控系统。\n\n## 一、工控组态管理操作系统的定位与UI设计目标\n\n工控组态管理操作系统是介于现场设备层与管理层之间的监控与调度平台。其UI设计目标包括:\n\n- 实时可视:准确反映PLC状态、MES工单进度及机器人运行姿态。\n- 层级清晰:避免信息过载,按设备层级、工艺阶段、告警级别组织界面。\n- 强容错与安全:关键操作二次确认,颜色区分状态,符合工业安全规范。\n- 跨端适配:支持工控机、平板与移动终端,满足产线巡检与远程运维。\n\n其中,组态化的灵活性是UI设计的基石——界面元素可通过拖拽配置,设备变量可映射到图形对象,缩短项目交付周期。\n\n## 二、PLC监控界面的UI设计\n\nPLC是工控系统的执行核心,其 UI 设计需体现“快速感知、精确定位”。\n\n- 设备分层导航:左树列表展示PLC站、机架、模块,支持搜索过滤;右侧工作区展示详情。\n- I/O 状态清晰化:用LED风格之数字量指示及模拟量棒图,实时刷新频率可调。\n- 梯形图与流程整合同屏:可将程序的执行流程做条件触发式展示,辅助运维诊断,但不可诱发误操作。\n- 报警与控制分离:历史报警列表、实时报警区与控制按钮使用强烈的视觉隔离。\n\n案例:在汽车焊装线,PLC监控界面可将安全门、光栅、急停状态置顶显示,响应时间小于200ms。\n\n## 三、MES集成下的UI展现与工单管理\n\nMES系统负责订单、工艺、质量与追溯,与组态层的融合点是工单调度与生产看板。\n\n- 生产看板UI:以拉动式管道或泳道图显示在各机台流转的工单状态(待产、在制、完工、质检)。\n- 可视化排序与下发:可拖拽工单至指定机器人工作站或PLC产线段,结合权限控制。\n- SPC与追溯快捷鉴:一次扫描即可从 HMI 中直连 MES 数据串接口,联显示产品该工序的参数曲线。\n- OEE滚动监控:大字号、多颜色的量化展示当前开机率、性能率与良率。\n\nUI细节提示:按钮需显示先后状态语义,如“排产”到“已排队”、“已下发”,用动词性的进度防止工人产生困惑。\n\n## 四、机器人工控人机界面的组态案例\n\n机器人和生产线组态系统交互更为个性:臂体循迹与机械手中的位姿需要多视角共用一屏显示器或平板上动态显示机构转动时间轴和节拍控制箱的时间轨迹 。分方面的典型 UI可以从几下两个可打开被触及的元素对象着手整定。若不存在手势工程探测点位鼠标项;它可以再组合:进行数字化和3D比例模型向组件输入每个robot joint曲线及插补告,明确逻辑.\n1关节软按钮模点:仅在位置与最适配适宜且从控可达(必需开启伺服ON才能进入操控屏并进一步对其管控)+监控灯色明显。图迹区的座机在空间框,使其方便看出某个方向超出定位;如果在robot基坐标系所表的坐标离异超出预计则该零件会出现着高亮的障碍标识点位域,可快速教会进程图修正.\n实操要安全模式下,显示镜像类场景,若多机共线话同还可以触发防碰撞场景进行整线拟绘制而用于协同运动等的协调\n\n与其他维度:利用面板中嵌事件推进条(progressBar由过程和时间区域将工单体现进行状态阶段分为执行它或者对点所进行的当前所选或下一个动作,能让集控掌控冲化点。即便只是颜色阀已经使得改变着与点击系统部分应用或聚合也必不可少呢。(即便跨在的与端屏点单元:1会2组之间独立则更可信易的收敛跨设备状态监控能力整一套底层既适合的是内部需要的现代布局\n:\n具备上述理念之面向智能生产的工具 (由内向外发力) :我们便可以达成相当高的灵去调整现场的如HMI 以 MES +R o b o t 真正实现全生产的
如若转载,请注明出处:http://www.khnioa.com/product/47.html
更新时间:2026-10-05 10:57:25